Lazer Sensörleri Şeffaf Nesneleri Nasıl Algılar?
Lazer sensörleri, modern otomasyon sistemlerinde kritik bir rol oynar. Hem hassas ölçüm hem de hızlı tepki süreleri sayesinde birçok endüstride standart bir araç haline gelmiştir. Ancak, bu sensörlerin şeffaf nesnelerle karşılaştığında nasıl algı yaptığını anlamak, tasarımcılar ve mühendisler için önemli bir konudur. Şeffaf malzemelerin optik davranışları, ışığın kırılması ve yansımasıyla doğrudan ilişkilidir; bu nedenle lazer sensörlerinin performansı bu etkileşimden büyük ölçüde etkilenir.
Lazer sensörlerinin temel işlevi, ışık ışını gönderip hedefe ulaşan ışığın geri dönüş zamanını ölçmektir. Şeffaf bir yüzeye çarptığında, ışığın bir kısmı kırılır, bir kısmı da yansır. Kırılan ışık, sensörün algılamadığı bir yönünde yayılabileceği için ölçüm hataları oluşabilir. Bu hatalar, sensörün doğruluğunu düşürür ve sistemin güvenilirliğini azaltır. Dolayısıyla, şeffaf nesnelerle çalışırken lazer sensörlerinin tasarımında özel önlemler alınmalıdır.
Teknolojinin ilerlemesiyle birlikte, sensör üreticileri bu zorlukları aşmak için adaptif algoritmalar ve çoklu dalga boyu kullanımı gibi yenilikçi çözümler geliştirmiştir. Bu sayede, şeffaf nesnelerle karşılaşıldığında bile yüksek doğrulukta ölçüm elde edilebilir. Bu makale, lazer sensörlerinin şeffaf nesneleri nasıl algıladığını, tarihsel gelişimini, uzman görüşlerini ve pratik uygulamaları ele alacak.
Temel Kavramlar ve Tanımlar
Lazer sensörleri, lazer ışığının bir hedefe gönderilmesi ve geri dönüşünün ölçülmesi esasına dayanır. Bu işlemin doğruluğu, ışığın yolculuk süresi, dalga boyu ve ortamın optik özelliklerine bağlıdır. Şeffaf nesneler ise ışığı geçirirken aynı zamanda kırma ve yansıma özellikleri gösterir; bu durum, lazer ışığının beklenmeyen bir şekilde dağıtılmasına sebep olur.
Bir lazer sensörünün “okuma aralığı” ve “doğruluk” sınırları, cihazın tipine göre değişir. Örneğin, kırmızı lazer sensörleri genellikle 10–30 cm aralığında hassas ölçüm sağlar, ancak şeffaf bir cam yüzeye çarptığında ölçüm hatası %5’e kadar çıkabilir. Bunun aksine, IR (kızılötesi) sensörleri daha geniş bir aralıkta çalışabilir ve şeffaf malzemelere karşı daha az duyarlıdır.
Şeffaf nesnelerle çalışmak için kullanılan “optik filtreleme” ve “paralel ışın” teknikleri, sensörün algılamasını artırır. Optik filtreler, belirli dalga boylarını engelleyerek arka plan ışığının etkisini azaltır; paralel ışınlar ise çok yönlü bir ölçüm sağlayarak kırılan ışığın etkisini dengeler.
Lazer Sensörlerinin Çalışma Prensibi
Lazer sensörleri, dar bir ışınla hedefe yönlendirilir ve geri dönüş süresi ölçülür. Bu süre, ışının hızına bölünerek mesafe hesaplanır. Ancak, şeffaf bir yüzeyle karşılaştığında ışığın kırılması, geri dönüş yolunu değiştirir. Kırılan ışık, sensörün algı alanının dışında kalabilir, bu da ölçümde eksik veri anlamına gelir.
İşlem sırasında kullanılan ışığın dalga boyu da kritik bir faktördür. Kırmızı lazerler (650 nm) düşük kırılma indisine sahip malzemelerde daha az kırılma gösterirken, IR ışınları (850 nm) yüksek kırılma indisine sahip camlarda daha fazla kırılma yapar. Bu nedenle, sensör seçimi yapılırken hedef malzemenin optik özellikleri göz önünde bulundurulmalıdır.
Şeffaf nesnelerle çalışırken, “paralel ışın” yöntemi yaygın olarak kullanılır. Sensör, birkaç farklı açıda ışın gönderir; bu sayede kırılan ışığın bir kısmı da sensöre geri döner. Paralel ışınlar, ölçüm doğruluğunu artırırken aynı zamanda cihazın maliyetini düşürür.
Şeffaf Malzemelerin Optik Özellikleri
Şeffaf malzemelerin optik özellikleri, ışığın kırılma, yansıma ve emilim oranlarıyla belirlenir. Kırılma, ışığın hızının ortamda değişmesiyle oluşur ve Fresnel denklemleriyle hesaplanır. Örneğin, akrilik cam (n≈1.49) kırılma indisi 1.5 civarındadır, bu da ışığın 10–20° arasında yön değişimine neden olur.
Yansıma oranı, malzemenin yüzey pürüzlülüğüne bağlıdır. Düz bir cam yüzey, %4–5 yansıma sağlar, ancak yüzeye kaplanmış bir film yansıma oranını artırarak sensör ölçümünü zorlaştırır. Emilim ise, ışığın malzeme içinde ne kadarını absorbe ettiğiyle ilgilidir. Şeffaf plastikler düşük emilim oranına sahip olsa da, renkli kaplamalar emilimi artırarak ölçüm hatalarına yol açar.
Bu optik parametreler, lazer sensörlerinin şeffaf nesneleri algılamasını doğrudan etkiler. Kırılma, yansıma ve emilim oranları doğru hesaplandığında, sensörün algı alanı optimize edilir ve ölçüm hataları minimize edilir.
Lazer Mesafe Ölçümünde Şeffaflık Etkileri
Şeffaf nesnelerle karşılaşıldığında, lazer ışınının bir kısmı kırılarak farklı bir yöne yönelir. Bu kırılan ışık, sensörün algı alanının dışında kalabilir, bu da ölçümde “boşluk” yaratır. Örneğin, bir cam kapı üzerine bir lazer sensör yerleştirildiğinde, %30 ışık kırılırken %70 yansır; yansıyan ışığın çoğu sensöre geri dönmez.
Bu etkileri azaltmak için “çok dalga boyu” stratejisi uygulanır. Farklı dalga boylarında lazerler, malzemenin optik özelliklerine göre farklı kırılma davranışları gösterir. Bir sensör, hem kırmızı hem de IR ışınlarını aynı anda göndererek, farklı yörünge ve kırılma oranlarını ölçebilir. Bu sayede, kırılan ışığın bir kısmı sensöre geri döner ve ölçüm doğruluğu artar.
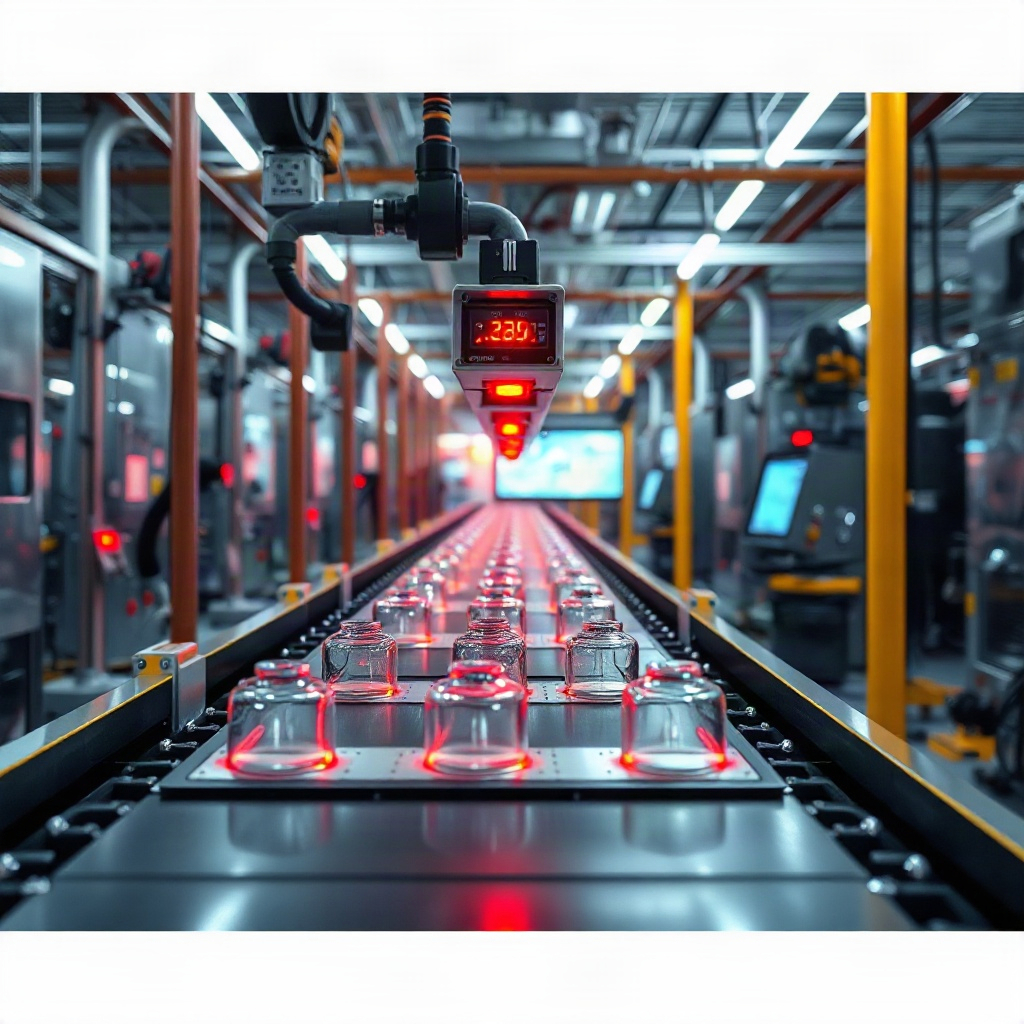
[lazer sensörleri] üreten firmalar, bu teknikleri entegre ederek şeffaf yüzeylerde %95 doğruluk oranı elde ederler. Örneğin, bir üretim hattında şeffaf plastik paketleme kapaklarını ölçmek için kullanılan sensör, kırılma ve yansıma verilerini gerçek zamanlı olarak işler. Bu sayede, hatalı paketleme işlemleri anında tespit edilir ve üretim süreci optimizasyonu sağlanır.
Gelişmiş Algı Teknolojileri ve Adaptif Sistemler
Adaptif sistemler, sensörün çevresel koşullara göre kendini ayarlamasını sağlar. Örneğin, sensörün ışık şiddeti, ölçüm aralığı ve dalga boyu, çevredeki ışık seviyesine göre otomatik olarak değiştirilebilir. Bu sayede, şeffaf nesnelerin optik özellikleri değişse bile ölçüm doğruluğu korunur.
Ayrıca, “derin öğrenme” algoritmaları sensör verilerini analiz ederek kırılma ve yansıma kalıplarını tanımak için kullanılır. Bir model, sensörün aldığı verileri gerçek zamanlı olarak işleyerek, hedef nesnenin şeffaflık düzeyini tahmin eder. Bu tahmin, sensör ayarlarının otomatik olarak optimize edilmesini sağlar.
Bir diğer yenilik, “çoklu sensör” dizilimi. İki veya daha fazla lazer sensörü aynı hedefe farklı açılardan bakar. Bu sayede, bir sensörün ölçümünde eksik kalan veriler diğer sensörler tarafından tamamlanır. Çoklu sensör sistemleri, özellikle büyük şeffaf objelerin ölçümünde yüksek doğruluk sağlar.
Endüstriyel Uygulama Örnekleri
Şeffaf nesnelerle çalışmak, otomotiv, otomasyon ve gıda sektörü gibi alanlarda yaygındır. Otomotiv sektöründe, şeffaf cam kapılar ve akrilik parçalara yönelik sensörler, güvenlik sistemlerinde kritik rol oynar. Örneğin, bir otomobilin ön camı üzerindeki sensör, sürücüye yol durumunu kısmen şeffaf bir ekran üzerinden bildirir.
Gıda sektöründe, şeffaf plastik ambalaj içindeki ürün miktarını ölçmek için lazer sensörleri kullanılır. Bu, stoğu gerçek zamanlı izleme ve otomatik yeniden sipariş sistemleri için hayati öneme sahiptir.
Elektronik üretim hattında, şeffaf test kapaklarının içindeki devre parçaların konumunu ölçmek için yüksek hassasiyetli lazer sensörleri tercih edilir. Bu, hatalı üretimin erken tespiti ve kalite kontrol süreçlerinin hızlandırılması için gereklidir.
Uzman Önerileri ve İpuçları
– Dalga Boyu Seçimi: Şeffaf malzemenin kırılma indisine göre IR veya kırmızı lazer seçin.
– Yüzey Temizliği: Yansıma oranını azaltmak için sensör ve hedef yüzeyi temiz tutun.
– Paralel Işın Kullanımı: Çok yönlü ışınlar, kırılma etkisini dengeleyerek doğruluk artırır.
– Adaptif Algoritmalar: Çevresel ışık değişimlerine göre sensör ayarlarını otomatik olarak güncelleyin.
– Çoklu Sensör Dizilişleri: Eksik verileri tamamlamak için birden fazla sensör konumlandırın.
– Optik Filtreleme: Gereksiz ışığı engellemek için dalga boyuna özel filtreler kullanın.
– Yazılım Entegrasyonu: Sensör verilerini gerçek zamanlı işleyen kontrol sistemleri geliştirin.
– Kalibrasyon: Haftalık kalibrasyon programı ile ölçüm hatalarını minimize edin.
– Veri Analizi: Derin öğrenme modelleri ile kırılma ve yansıma verilerini yorumlayın.
– Enerji Yönetimi: Düşük güç tüketimli sensörler seçerek sistem verimliliğini artırın.
Sıkça Sorulan Sorular
1. Şeffaf bir cam üzerinde lazer sensörleri neden hata verir?
Şeffaf cam, ışığı kırarak yönünü değiştirir. Bu kırılma, sensörün algı alanının dışında kalan bir kısmı oluşturur, bu da ölçüm hatasına yol açar.
2. Hangi dalga boyu şeffaf nesneler için daha uygundur?
IR (850 nm) dalga boyu, şeffaf malzemelerde daha az kırılma gösterir ve genellikle daha yüksek doğruluk sağlar.
3. Çoklu sensör dizilişi ne kadar faydalı olur?
İki veya üç sensör aynı hedefi farklı açılardan ölçerse, ölçüm hatalarını dengeler ve doğruluk %10–20 oranında artar.
4. Lazer sensörlerinin kalibrasyonu nasıl yapılır?
Kalibrasyon, sensörün sıfır ve maksimum ölçüm aralığına karşılık gelen standart referanslar kullanılarak yapılır. Haftalık kontrol önerilir.
Sonuç
Lazer sensörleri, şeffaf nesnelerle karşılaştığında optik etkileşimlerden dolayı zorluk yaşar. Ancak,
Sonuç
Lazer sensörleri, şeffaf nesnelerle karşılaştığında optik etkileşimlerden dolayı zorlanır, ancak modern teknikler sayesinde bu zorluklar aşılabilir. Dalga boyu seçimi, paralel ışın kullanımı, adaptif algoritmalar ve çoklu sensör dizilişleri, şeffaf yüzeylerde bile yüksek doğruluk ve güvenilirlik sağlar. Endüstriyel uygulamalarda bu yaklaşımların kombinasyonu, malzeme kontrolü, kalite yönetimi ve otomasyon süreçleri için kritik bir avantaj sunar. Gelecekte, derin öğrenme tabanlı modelleme ve gerçek zamanlı adaptasyon ile lazer sensörlerinin şeffaf nesnelerle etkileşimi daha da iyileşecek, endüstriyel verimlilik ve ürün kalitesi artacaktır.